【技術編】シャーリング vs プレス。銘板の「寸法公差」と外径カットのリアルな選び方。
図面に書かれた「寸法公差」どう対応する?
火曜日恒例の技術ブログ。銘板の図面をいただくと、外形寸法に「±0.1」といった寸法公差が指定されていることがよくあります。
銘板の形状は長方形や正方形といった四角形が主流ですが、その外径を仕上げる工法は大きく分けて「シャーリングカット」と「プレス加工」の2つがあります。
今回は、それぞれの特徴と、現場でどうやって工法を選定しているのかをご紹介します。
2つの外径加工法とその特徴
-
シャーリングカット(刃物で一辺ずつ切断) 職人が「トンボ」と呼ばれる印刷の目印を目視で合わせながら、大型の刃物(シャーリング設備)で一辺ずつカットしていく工法です。手がかかりますが、型代がかかりません。
-


-
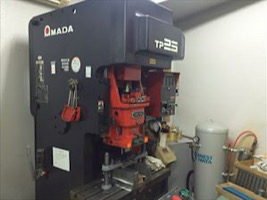
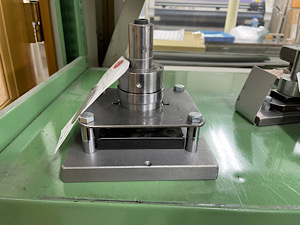
プレス加工(金型で一括打ち抜き) 専用の「金型」を作成し、プレス機で一発で撃ち抜く工法です。印刷位置のズレを防ぐため、あらかじめ開けておいた「ガイド穴(※過去ブログ参照)」に金型のピンを刺して位置決めをするため、極めて安定した精度が出ます。
「数量」と「公差」による選び方の基準
弊社では、以下の2つの要素でお客様に最適な工法をご提案しています。
-
数量による選択
-
500枚〜1,000枚以上の大ロット: プレス加工(型さえセットすれば一瞬で抜けるため)
-
10枚〜100枚程度の小ロット: シャーリングカット(プレスの段取りをしている時間で、シャーリングならカットが終わってしまうため)
-
-
寸法公差(精度)による選択
-
±0.1mmなどシビアな公差: プレス加工(金型の精度に依存するため寸法が常に一定)
-
±0.3mm〜1.0mm程度の標準公差: シャーリングカット
-
現場の本音:シャーリングで「±0.1mm」は出せるのか?
ここで一番頭を悩ませるのが、「たった数枚(小ロット)なのに、公差が±0.1mmと非常に厳しい」というケースです。
あえて正直にお伝えすると、私たち銘板屋は削り出しを行う「精密機械加工屋」ではありません。目視で刃物を合わせるシャーリング加工において、常に「±0.1mm」の精度を保証するのは物理的にかなり厳しいです。仮にピッタリ出たとしても、それは「たまたま上手くいった奇跡」に近いです。
もちろん、費用をかけて10万円以上の金型を作ればプレスで一発解決します。しかし、たった10枚の製品のために10万円以上の金型代を払うかというと、現実的には難しいことがほとんどです。
💡 ちなみに:谷田部のシャーリング技術 目視カットでバラツキが出やすいシャーリングですが、弊社では「とある独自のテクニック(秘伝のコツ)」を使うことで、シャーリングカットでも寸法がかなり一定に揃うように工夫しています。(※そのテクニックの詳細は企業秘密です!笑)
結び:迷ったら「用途と予算」を正直にご相談ください
たった数枚の小ロットでシビアな公差が求められる場合、金型を作るか、あるいは公差を少し緩和していただくか、事前のご相談が必要になります。
「この用途ならシャーリングの公差で十分許容範囲」「ここは絶対にプレスで抜いた方がいい」といった最適なご提案をさせていただきますので、図面をお持ちの際はぜひお気軽にご相談ください!
次回も知っておくと得する技術小話をお届けします。