【技術編】「角丸くできますか?」できます!1枚で4回、500枚で2,000回踏み込む「角R」加工の泥臭い裏側
怪我を防ぐ「角R(角丸)」のお話
火曜日恒例の技術ブログ。今回は、お客様からよくいただくご質問「銘板の角って丸くできますか?」についてお答えします。
結論から言うと、「もちろん、バッチリできます!」
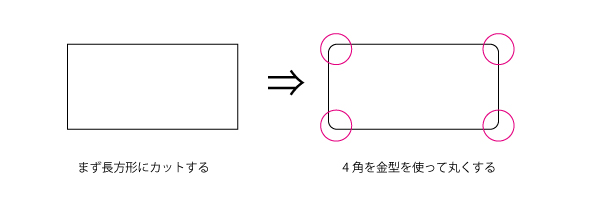
四角形のプレートの4つの角を丸く落とす加工を、業界用語で「角R(角アール)」と呼びます。角が尖ったままだと、機器への取り付け時やメンテナンス時に手を切ってしまう危険があるため、怪我防止として非常に大切な加工です。
ちなみに、角Rを指定しない「角Rなし」の銘板であっても、弊社では出荷前にヤスリ等で最低限のバリ取り(角落とし)を行っています。それでも、やはり角Rをつけて丸みを持たせた方が安全面では圧倒的に優れています。
【ちょっと豆知識】図面の「R」と「φ」を間違えると……?
ここで少しだけ図面に関する注意点です。
「R」は円の半径(Radius)を意味します。例えば「3R」であれば、半径3mmの円弧で角を丸くカットします。
一方で、円の直径(Diameter)を表す記号は「φ(ファイ)」です。 たまに図面の角Rの指示に「3φ」と書かれていることがあるのですが、これだと「直径3mm」=「半径1.5mm(1.5R)」という意味になってしまいます。過去に寸法を取り違えそうになったヒヤリハットもありますので、図面に角丸を指定される際は、ぜひ「R」での表記をお願いいたします!
シール・アクリル vs 金属銘板。角Rはどうやって作る?
では、実際にどうやって角を丸くしているのか。素材によってやり方が異なります。
-
シール・アクリル銘板の場合: カッティングプロッターやレーザー加工機を使用し、データ通りに自動で綺麗な角Rにカットできます。
-
金属銘板(アルミ・ステンレスなど)の場合: 金属板の場合は、以下の2つの方法のどちらかで角Rをつけます。
-
専用の「抜型(金型)」を作ってプレスで一発打ち抜き
-
「角R型」を組み込んだフットプレス(ケトバシ)で1角ずつ手作業で落とす
1枚で4回、500枚なら2,000回!フットプレス(ケトバシ)の凄まじさ
小ロットの金属銘板の場合、活躍するのが昔ながらの「フットプレス(別名:ケトバシ)」と呼ばれる年季の入った手動機械です。
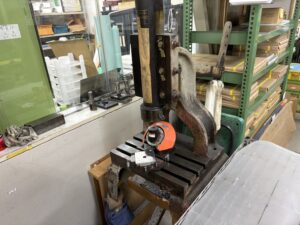
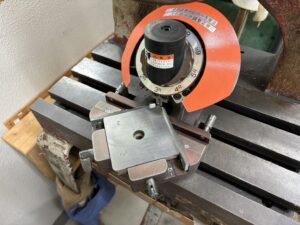
2R、3R、4Rといった各サイズの「角R型」をベースにセットし、あらかじめ四角形に切った金属板を差し込んで、足でペダルを踏むとコトンと綺麗な角Rが取れます。
しかし、この作業、実はもの凄く手作業の体力勝負なのです……!
銘板1枚につき、角は4箇所。つまり、1枚仕上げるのに4回ペダルを踏む必要があります。
-
50枚の注文なら ➔ 200回踏む!
-
100枚の注文なら ➔ 400回踏む!!
-
500枚の注文なら ➔ なんと 2,000回!!!
以前ご紹介した「自動穴あけパンチ機」なら穴あけ作業は一気に自動化できますが、金属の角Rを手作業で行う場合は、ひたすら1角ずつ足で踏み続けるしかありません。
だからこそ「量産時の金型」をお願いしています(笑)
数十枚程度のスポット(単発)注文であれば気合で何百回とペダルを踏んで仕上げます!
ですが、継続的に数百枚単位でご注文いただく量産品の場合、お客様に「お願いです! 専用の金型を作らせてくださいー!」とご提案させていただくのは、まさにこのためです(笑)。
シャーリングで1辺ずつ切る手間も、この2,000回のケトバシ作業も、専用の金型を作ってプレス機でバチンと抜けば、一瞬で完璧な精度で仕上がります。お客様にとっても、長期的な加工コスト(単価)を大幅に抑えることができるため、お互いにとって最高の選択になります。
派手な最新機械の裏で、こうした地味で泥臭い手作業が銘板の「安全性と品質」を支えています。
角Rのサイズや金型作成のコスト感など、気になることがありましたらお気軽にご相談ください!